Ruian Jundingda Machinery Co., Ltd.
Xəbərlər

Hansı İsti əriyən Kənar Bantlama Maşının Xüsusiyyətləri Davamlı Kənar Bitirməni təmin edir?

SƏNAYE MAŞINLARINA BİLDİRİM

Məqalənin xülasəsi

Cəlbedici, davamlı və etibarlı mebel istehsalı üçün peşəkar kənar bitirmə prosesi vacibdir.İsti ərinmiş kənar bantlama maşınıİstehsalçılara PVC, ABS, kaplama və digər haşiyə materiallarını idarə olunan yapışqan tətbiqi, təzyiq və bitirmə əməliyyatları vasitəsilə açıq panel kənarlarına bağlamağa kömək edir. Bununla belə, uyğun avadanlıq seçmək maşının sürətini və ya alış qiymətini müqayisə etməkdən daha çox şeyi əhatə edir.

Bu təlimat iş prinsiplərini, əsas komponentləri, yapışdırıcı seçimini, istehsal problemlərini və isti ərimə kənar bantlama avadanlığının satın alınması ilə bağlı mülahizələri araşdırır. O, həmçinin istehsalçıların yapışma ardıcıllığını necə yaxşılaşdıra, material tullantılarını azalda və sabit istehsal performansını qoruya biləcəyini izah edir.

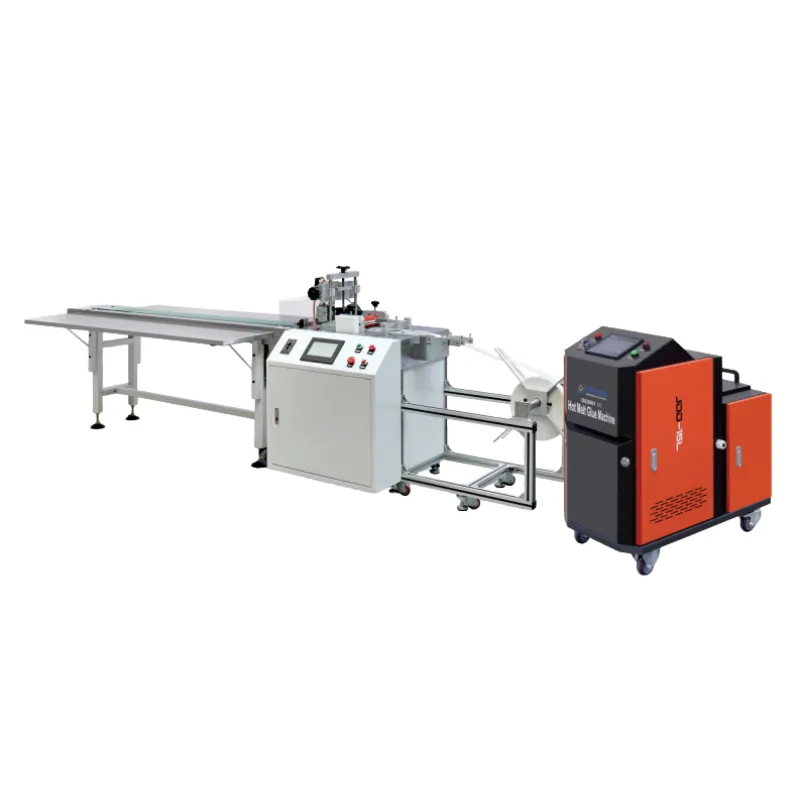
 A Hot Melt Edge Banding Machine

1. İsti ərimə kənar bantlama maşını nədir?

İsti ərinmiş kənar bantlama maşını dekorativ və qoruyucu kənar materialları mebel panellərinin açıq kənarlarına yapışdırmaq üçün nəzərdə tutulmuş ağac emalı maşınıdır. Panel substratı və kənar bantlama zolağı arasında güclü əlaqə yaratmaq üçün qızdırılan yapışdırıcıdan istifadə edir.

Mebel istehsalında MDF, DSP, kontrplak və laminat panellər kimi materiallar kəsildikdən sonra tez-tez açıq kənarlara malikdir. Bu kənarlar bitməmiş görünə bilər, nəm udur və təsirə və ya gündəlik aşınmaya qarşı həssas ola bilər. Kənar bantlama açıq nüvəni əhatə edir və daha təmiz, daha peşəkar görünüş təmin edir.

Kənarların əl ilə tətbiqindən fərqli olaraq, avtomatlaşdırılmış isti ərimə kənar bantlama prosesi yapışan tətbiqi, zolaqla qidalanma, presləmə, kəsmə və səthin işlənməsini birləşdirə bilər. Bu, onu şkaf fabrikləri, qarderob istehsalçıları, ofis mebeli istehsalçıları və digər ağac emalı müəssisələri üçün uyğun edir.

Ümumi Tətbiqlər

  • Mətbəx şkafları:Şkaf qapıları, rəflər və şkaf gövdələri üçün bitmiş kənarların istehsalı.
  • Şkaflar:MDF və DSP şkaf panellərinin görünüşünün və davamlılığının yaxşılaşdırılması.
  • Ofis mebeli:Bitirmə masaları, iş stansiyaları, saxlama bölmələri və konfrans masaları.
  • Yaşayış mebeli:Kitab rəflərinin, çekmecelerin, şkafların və dekorativ panellərin işlənməsi.
  • Ticarət interyerləri:Otellər, pərakəndə mağazalar və ofis layihələri üçün mebel komponentlərinin istehsalı.
İstehsal anlayışı:Kənar bantlama sadəcə dekorativ addım deyil. Düzgün yapışdırılmış kənar həm də açıq panel nüvəsini qorumağa kömək edir və mebel məhsullarının ümumi istifadəsini yaxşılaşdırır.

2. İsti ərimə kənar bantlama maşını necə işləyir?

Maşın, uyğun bir tətbiq vəziyyətinə çatana qədər bərk isti ərimə yapışqanını qızdırmaqla işləyir. Yapışqan daha sonra maşının dizaynından asılı olaraq panelin kənarına və ya kənar materialına köçürülür. Təzyiq çarxları, yapışqan soyuduqda və ya bir əlaqə yaratmaq üçün müalicə edərkən iki səthi birləşdirir.

Maşın konfiqurasiyaları fərqli olsa da, tipik istehsal prosesi aşağıdakı mərhələləri əhatə edir.

Addım 1: Panelin qidalanması və hazırlanması

Operator iş parçasını qidalanma sisteminə qoyur. Panelin uyğun ölçüləri, təmiz səthi və düzgün hazırlanmış kənarı olmalıdır. Bəzi maşınlar yapışqan tətbiq etməzdən əvvəl kiçik pozuntuları, mişar izlərini və zədələnmiş materialı aradan qaldırmaq üçün əvvəlcədən freze qurğusunu ehtiva edir.

Addım 2: Yapışqanlı İstilik və Tətbiq

İsti ərimə yapışdırıcısı bir yapışqan qabda və ya uyğun yapışan çatdırma sistemində qızdırılır. Yapışqan istehsalçının tövsiyə etdiyi emal temperaturuna çatdıqdan sonra, tətbiq rulonu onu panel kənarına və ya təyin edilmiş yapışdırıcı səthə paylayır.

Vahid yapışqan örtüyü vacibdir. Qeyri-kafi yapışqan zəif yapışmaya səbəb ola bilər, həddindən artıq tətbiq isə görünən yapışqan xətləri və əlavə təmizləmə işləri yarada bilər.

Addım 3: Kənar bandının qidalanması

Haşiyə zolağı iş parçasına doğru yönəldilir və yapışqanla örtülmüş kənara qarşı dəqiq şəkildə yerləşdirilir. Ümumi materiallara PVC, ABS, melamin və taxta örtük daxildir. Qidalanma mexanizmi proses boyu ardıcıl zolaq hizalanmasını qorumağa kömək edir.

Addım 4: Təzyiq Bağlanması

Təzyiq çarxları kənar materialı panelə möhkəm basdırır. Bu addım yapışqanın hər iki səthlə effektiv təmasda olmasına imkan verir. Düzgün təzyiq və sabit qidalanma boşluqları, qaldırma və qeyri-bərabər birləşmələri minimuma endirməyə kömək edir.

Addım 5: Kəsmə və Kəsməni bitirin

Maşının konfiqurasiyasından asılı olaraq, kəsici qurğular ön və arxa uçlardan artıq materialı çıxarır. Kobud budama və incə budama stansiyaları daha sonra yuxarı və aşağı səthlərdən əlavə kənarları çıxara bilər.

Addım 6: Sızma və Cilalama

Əlavə bitirmə qurğuları kiçik yapışqan qalıqlarını qıra və kiçik alət izlərini çıxara bilər. Parlatıcı çarxlar bitmiş kənarın görünüşünü yaxşılaşdırmağa və daha təmiz bir səth yaratmağa kömək edir.

Əhəmiyyətli:Hər kənar bantlama maşınına bütün bu stansiyalar daxil deyil. Alıcılar hər bir modelin tam avtomatik bitirmə dövrünü yerinə yetirdiyini güman etməkdənsə, faktiki emal konfiqurasiyasını təsdiq etməlidirlər.

3. Hansı Komponentlər Maşının Performansını Müəyyən edir?

Maşının performansı bir neçə mexaniki və elektrik sisteminin koordinasiyasından asılıdır. Bu komponentləri başa düşmək alıcılara avadanlığı daha dəqiq qiymətləndirməyə və istehsal tələbləri üçün ən vacib olan funksiyaları müəyyən etməyə kömək edir.

3.1 İsti ərinmiş yapışqan qazanı

Yapışqan qab yapışdırıcını saxlayır və qızdırır. Onun isitmə qabiliyyəti, temperaturun tənzimlənməsi, material uyğunluğu və təmizləyici əlçatanlığı yapışqan tətbiqinin sabitliyinə təsir göstərir.

Davamlı istehsal üçün istilik sistemi lazımsız həddindən artıq istiləşmə olmadan uyğun emal şərtlərini saxlamalıdır. Yanlış temperatur parametrləri yapışdırıcının özlülüyünə, yapışma performansına və bitmiş görünüşünə təsir göstərə bilər.

3.2 Yapışqan tətbiqi rulonu

Tətbiq rulonu ərimiş yapışdırıcını təyin edilmiş yapışdırıcı səthə köçürür. Stabil rulon sistemi yapışqanın bərabər paylanmasına kömək edir və iş parçaları arasındakı fərqləri azaldır.

3.3 Kənar Bandı Qidalandırma Sistemi

Qidalanma mexanizmi haşiyə zolağının bağlanma sahəsinə yönləndirir. Dəqiq hizalama qırışların, yerdəyişmələrin və qeyri-sabit kənar yerləşdirmənin qarşısını alır.

3.4 Təzyiq çarxının yığılması

Təzyiq çarxları kənar zolağı panelə bərkidmək üçün güc tətbiq edir. Onların təşkili, təzyiqin tənzimlənməsi və işləmə sabitliyi birləşmənin ardıcıllığına təsir göstərir.

3.5 Kəsmə və bitirmə bölmələri

Kəsmə, kəsmə, kazıma və cilalama sistemləri iş parçasının son görünüşünü müəyyənləşdirir. Yüksək keyfiyyətli bitirmə ikinci dərəcəli əl emalını azalda və istehsal səmərəliliyini artıra bilər.

Komponent Əsas Funksiya Alıcılar nəyi yoxlamalıdır
Yapışqan qab Yapışqan əridir və saxlayır İstilik sabitliyi və yapışqan uyğunluğu
Tətbiq rulonu Yapışqan paylayır Vahid yapışqan tətbiqi
Qidalanma sistemi Kənar bantlamağı istiqamətləndirir Hizalanma və qidalanma sabitliyi
Təzyiq çarxları Kenarları panellərə basdırın Təzyiq ardıcıllığı
Kəsmə vahidləri Artıq kənarları çıxarın Kəsmə dəqiqliyi və tənzimləmə
Parlaqlaşdırma vahidləri Bitmiş görünüşü yaxşılaşdırın Səthin təmizliyi və bitirilməsi

4. Hansı Yapışqanlar və Kenar Materialları Uyğundur?

Materialın uyğunluğu isti ərimə kənar bantlama avadanlığını seçərkən ən vacib məsələlərdən biridir. Etibarlı nəticələr əldə etmək üçün yapışqan, kənar material və panel substratı birlikdə işləməlidir.

4.1 Ümumi isti əriyən yapışdırıcılar

EVA İsti ərimə yapışdırıcısı

Etilen-vinil asetat (EVA) ənənəvi kənar bantlama tətbiqlərində geniş istifadə olunur. O, praktiki emal xüsusiyyətləri, nisbətən sadə idarəetmə və bir çox standart mebel istehsalı prosesləri ilə uyğunluq təklif edir.

EVA tez-tez şkaflar, qarderoblar, rəflər və balanslaşdırılmış yapışdırma performansı və əməliyyat xərclərinin vacib olduğu ümumi mebel istehsalı üçün seçilir.

PUR İsti ərimə yapışdırıcısı

Poliuretan reaktiv (PUR) isti ərimə yapışdırıcısı fərqli bir yapışma mexanizmi təmin edir. Tətbiq edildikdən sonra nəmlə reaksiya verir və çarpaz bir əlaqə yaradır. Çox vaxt nəm və istiliyə qarşı təkmilləşdirilmiş müqavimət tələb edən tətbiqlər üçün nəzərdə tutulur.

Bununla belə, PUR uyğun maşın avadanlığı və daha diqqətli əməliyyat prosedurları tələb edir. Yapışqan qalıqları, boş vaxt, təmizləmə tələbləri və yapışqanla işləmə avadanlıq və yapışdırıcı istehsalçılarının təlimatlarına əməl etməlidir.

Müqayisə EVA yapışqan PUR yapışqan
Bağlama mexanizmi Əsasən soyutma yolu ilə qurulur Soyutma, ardınca nəm-reaktiv kürləmə
Tipik tətbiqlər Ümumi mebel istehsalı Artırılmış müqavimət tələb edən tətbiqlər
Nəmlik müqaviməti Tərkibindən asılıdır Düzgün müalicədən sonra ümumiyyətlə daha yüksəkdir
Maşın tələbləri Uyğun adi isti ərimə sistemi PUR-uyğun yapışdırıcı sistem
Baxım Yapışqan qabın və rulonun müntəzəm təmizlənməsi Daha diqqətli işləmə və təmizləmə prosedurları

4.2 Ümumi kənar bantlama materialları

  • PVC kənar bantlama:Rənglərin, naxışların və qalınlığın müxtəlifliyinə görə şkaflar və ümumi mebel üçün məşhur seçimdir.
  • ABS kənar bantlama:Tez-tez davamlı plastik haşiyələr və müxtəlif səth bitirmə tələb edən mebel tətbiqləri üçün istifadə olunur.
  • Melamin kənar bantlama:Görünüşün və iqtisadi emalın vacib olduğu bir çox dekorativ panel tətbiqləri üçün uyğundur.
  • Taxta kaplamanın kənar bantlanması:Mebel səthinə uyğun təbii ağac görünüşü tələb olunduqda istifadə olunur.

Avadanlıq satın almadan əvvəl istehsalçılar dəstəklənən kənar qalınlığını, zolağın enini, yapışdırıcı növünü və qidalanma diapazonunu yoxlamalıdırlar. Maşın gündəlik istehsalda istifadə olunan faktiki materiallara uyğun olmalıdır.

5. Hansı istehsal problemlərini həll edə bilər?

Mebel istehsalçıları tez-tez panel kənarlarını emal edərkən təkrarlanan çətinliklərlə üzləşirlər. Düzgün konfiqurasiya edilmiş Hot Melt Edge Banding Machine bu problemlərin bir çoxunu həll etməyə kömək edə bilər.

Problem 1: Qeyri-bərabər yapışqan tətbiqi

Əl tətbiqi və qeyri-sabit yapışqan çatdırılması uyğun olmayan yapışqan örtüyü yarada bilər. Bu, bəzi yerlərdə zəif yapışmaya, digərlərində isə həddindən artıq yapışqan xətlərə səbəb ola bilər.

Praktik həll:Sabit istilik və tətbiq sistemindən istifadə edin, uyğun yapışdırıcı seçin və tətbiq rulonu mütəmadi olaraq yoxlayın.

Problem 2: Kənarların Bantlama Dekolmanı

Yapışqan uyğun gəlmədikdə, panelin kənarı tozlu olduqda və ya emal temperaturu və təzyiqi uyğun olmadıqda kənarlar qalxa və ya ayrıla bilər.

Praktik həll:Panel kənarını təmizləyin və hazırlayın, yapışdırıcının uyğunluğunu təsdiqləyin və yapışqan təchizatçısının tövsiyələrinə uyğun olaraq emal şərtlərini tənzimləyin.

Problem 3: Görünən yapışqan xətləri

Həddindən artıq yapışqan, qeyri-dəqiq yerləşdirmə, uyğun olmayan material birləşmələri və ya uyğun olmayan maşın tənzimlənməsi nəzərə çarpan yapışqan xətləri yarada bilər.

Praktik həll:Yapışqan miqdarını optimallaşdırın, uyğun haşiyə materiallarından istifadə edin və rulon və qidalanma hizasını dəqiq saxlayın.

Problem 4: Kobud və ya qeyri-bərabər kənarlar

Yanlış kəsmə parametrləri, köhnəlmiş kəsicilər və panelin uyğun olmayan yerləşdirilməsi kobud kənarları tərk edə və ya dekorativ səthə zərər verə bilər.

Praktik həll:Kəsmə alətlərini yoxlayın, panelin sabit qidalanmasını təmin edin və material qalınlığı üçün kəsmə parametrlərini tənzimləyin.

Problem 5: Aşağı İstehsal Effektivliyi

Kəsmə, yapışdırma, basma və bitirmə ayrı-ayrılıqda yerinə yetirildikdə, operatorlar iş parçalarını köçürmək və əl əməliyyatlarını təkrarlamaq üçün daha çox vaxt sərf edirlər.

Praktik həll:Zavodun istehsal həcmi üçün tələb olunan emal stansiyalarını birləşdirən maşın konfiqurasiyasını nəzərdən keçirək.

6. Alıcılar satın almadan əvvəl hansı amilləri nəzərə almalıdırlar?

Düzgün maşının seçilməsi hazırkı istehsal tələblərinin və gələcək biznes planlarının praktiki qiymətləndirilməsini tələb edir. Daha yüksək nominal sürətə malik maşın avtomatik olaraq hər fabrik üçün ən uyğun investisiya deyil.

6.1 İstehsal gücü

Növbədə işlənmiş panellərin orta sayını, gözlənilən gündəlik iş yükünü və istehsal cədvəlini qiymətləndirin. Kiçik bir emalatxana çeviklik və asan işləməyə üstünlük verə bilər, böyük mebel fabriki isə daha yüksək məhsuldarlıq və daha avtomatlaşdırılmış funksiyalar tələb edə bilər.

6.2 Dəstəklənən Panel Ölçüləri

İş parçasının minimum və maksimum qalınlığını, enini, uzunluğunu və digər ölçü məhdudiyyətlərini yoxlayın. Bu spesifikasiyalar faktiki istehsalda istifadə olunan mebel panellərini əhatə etməlidir.

6.3 Kənar materialın uyğunluğu

Avadanlığın tələb olunan PVC, ABS, melamin və ya şpon kənarını dəstəklədiyini təsdiqləyin. Fərqli materiallar fərqli emal şərtləri və uyğun yapışan formulalar tələb edə bilər.

6.4 Emal funksiyaları

Hansı əməliyyatların avtomatik tamamlanmasının lazım olduğunu düşünün. Fabrikin məhsul çeşidindən asılı olaraq əvvəlcədən frezeləmə, ucların kəsilməsi, incə budama, künclərin yuvarlaqlaşdırılması, sıyrılması və cilalanması faydalı ola bilər.

6.5 İstismar və Baxım Asanlığı

Nəzarət əlçatanlığı, tənzimləmə rahatlığı, ehtiyat hissələrin mövcudluğu və texniki xidmət tələbləri bütün uzunmüddətli əməliyyat xərclərinə təsir göstərir. Avadanlıq fabrikdə mövcud olan operatorlar və texniki işçilər üçün idarə edilə bilən olmalıdır.

6.6 Təchizatçı dəstəyi

Etibarlı texniki kommunikasiya məsələləri, xüsusən də xaricdən gələn alıcılar üçün. Sifarişi təsdiq etməzdən əvvəl quraşdırma təlimatları, istismar təlimatları, nasazlıqların aradan qaldırılması dəstəyi, ehtiyat hissələri və zəmanət tədbirləri barədə soruşun.

Satınalma tələbi Veriləcək suallar
İstehsal gücü Maşın gündəlik istehsal hədəfinə uyğun gəlirmi?
Panel ölçüləri İş parçasının qalınlığı və eni dəstəklənən diapazondadırmı?
Kenar materialları Lazım olan haşiyə materiallarını emal edə bilərmi?
Yapışqan sistem Yapışqan sistemi seçilmiş yapışdırıcıya uyğundurmu?
Bitirmə keyfiyyəti Hansı kəsmə və bitirmə vahidləri daxildir?
Satış sonrası xidmət Texniki yardım və ehtiyat hissələri mövcuddurmu?

7. İstehsalçılar Kənar Bantlama Keyfiyyətini Necə Təkmilləşdirə bilər?

Hətta uyğun maşınla belə, ardıcıl istehsal nəticələri materialın düzgün hazırlanması, maşının tənzimlənməsi və müntəzəm yoxlama tələb edir. Aşağıdakı təcrübələr qarşısı alına bilən qüsurları azaltmağa kömək edə bilər.

Panelin kənarlarını diqqətlə hazırlayın

Emal etməzdən əvvəl toz, boş hissəciklər və çirkləndiriciləri çıxarın. Zədələnmiş və ya qeyri-bərabər kənarlar bağlama stansiyasına daxil olmamışdan əvvəl düzəldilməlidir.

Yapışqan temperaturuna nəzarət edin

Yapışqan istehsalçısı tərəfindən verilən tövsiyə olunan temperatur aralığına əməl edin. Düzgün tənzimləmə yapışqan formulundan, maşın dizaynından, emal sürətindən və ətraf mühit şəraitindən asılıdır.

Davamlı Qidalanma Sürətini Saxlayın

Qidalanma sürətindəki qəfil dəyişikliklər yapışdırıcının ötürülməsi və bağlanma şərtlərinə təsir göstərə bilər. Material və maşın konfiqurasiyasına uyğun sabit istehsal sürətindən istifadə edin.

Təzyiqini Düzgün Tənzimləyin

Təzyiq çarxları kifayət qədər və ardıcıl əlaqə təmin etməlidir. Həddindən artıq və ya qeyri-kafi təzyiq bitmiş kənarın görünüşünə və etibarlılığına təsir göstərə bilər.

Bitmiş nümunələri yoxlayın

Maşın qurulduqdan sonra ilk iş parçalarını yoxlayın və istehsal zamanı yoxlamaları təkrarlayın. Yapışmanı, kənarların düzülməsini, yapışqan xətlərini, kəsmə keyfiyyətini və səth təmizliyini yoxlayın.

Tövsiyə olunan istehsal yoxlaması:
  • Yapışqan temperaturu və vəziyyətini yoxlayın.
  • Panel kənarlarının təmizliyini yoxlayın.
  • Kənar zolağının hizalanmasını yoxlayın.
  • Kəsmə alətlərinin yaxşı vəziyyətdə olduğunu təsdiqləyin.
  • Davamlı istehsaldan əvvəl yapışdırma keyfiyyətini yoxlayın.

8. İsti ərimiş kənar bantlama maşınına necə qulluq edilməlidir?

Daimi texniki qulluq gözlənilməz fasilələrin qarşısını almağa kömək edir və sabit istehsal performansını dəstəkləyir. Baxım prosedurları həmişə maşın istehsalçısının istismar təlimatlarına əməl etməlidir, xüsusən də qızdırılan yapışqan sistemlərlə işləyərkən.

Gündəlik Baxım

  • Əlçatan maşın səthlərindən yığılmış toz və boş materialı çıxarın.
  • Qidalanma rulonlarını və istiqamətləndirici komponentləri yoxlayın.
  • Yapışqan sistemini anormal qalıq və ya sızma üçün yoxlayın.
  • Qeyri-adi qüsurlar üçün kəsici alətləri və hazır iş parçalarını yoxlayın.

Həftəlik Baxım

  • Təzyiq çarxlarının və konveyer komponentlərinin vəziyyətini yoxlayın.
  • Baxım təlimatına uyğun olaraq elektrik birləşmələrini və görünən pnevmatik xətləri yoxlayın.
  • Tövsiyə olunan prosedurlardan istifadə edərək yapışqan tətbiq sisteminin təsdiqlənmiş sahələrini təmizləyin.
  • Kəsmə və cilalama komponentlərinin tənzimləmə tələb edib-etmədiyini yoxlayın.

Dövri Baxım

  • Mühərrikləri, podşipnikləri, ötürücü komponentləri və digər mexaniki birləşmələri yoxlayın.
  • Temperatur nəzarətinin düzgünlüyünü və istilik sisteminin işini yoxlayın.
  • Aşınmış hissələri uyğun komponentlərlə əvəz edin.
  • Maşının düzülməsini və ümumi emal dəqiqliyini nəzərdən keçirin.
Təhlükəsizlik Xatırlatma:İsti ərimə sistemləri yüksək temperaturda işləyir. Maşını təmizləməzdən və ya ona qulluq etməzdən əvvəl həmişə kilidləmə, soyutma, qoruyucu avadanlıq və texniki xidmət təlimatlarına əməl edin. Heç vaxt təhlükəsizlik qoruyucularını çıxarmayın və ya qızdırılan yapışqan komponentləri lazımi tədbirlər görmədən idarə etməyin.

9. Niyə Peşəkar Maşın İstehsalçısı ilə işləmək lazımdır?

Kenar bantlama maşınının alınması uzunmüddətli istehsal qərarıdır. Maşının özündən başqa, alıcılar ağac emalı proqramlarını, avadanlıq konfiqurasiyasını və sənaye istehsalının praktiki problemlərini başa düşən təchizatçıya ehtiyac duyurlar.

Ruian Jundingda Machinery Co., Ltd. alıcıların avadanlıq tələblərini və uyğun emal həllərini müzakirə etmək üçün əlaqə saxlaya biləcəyi maşın istehsalçısıdır. Maşın təchizatçısını qiymətləndirərkən, nəzərdə tutulan panel ölçüləri, haşiyə materialları, yapışdırıcı tələblər, istehsal gücü və istənilən bitirmə nəticələrini bildirmək vacibdir.

Satın almadan əvvəl ətraflı texniki müzakirə konfiqurasiya ilə bağlı anlaşılmazlıqları azaltmağa və seçilmiş avadanlığın nəzərdə tutulan tətbiqə uyğun olmasını təmin etməyə kömək edə bilər.

Alıcılar kotirovka tələb etməzdən əvvəl nə hazırlamalıdırlar?

  • Məhsul növləri və tipik mebel tətbiqləri.
  • Panel materialı və iş parçasının ölçüləri.
  • Kenar bantlama materialı, eni və qalınlığı.
  • Üstünlük verilən yapışqan növü və emal tələbləri.
  • Gözlənilən istehsal həcmi və avtomatlaşdırma tələbləri.
  • Təyinat ölkəsi və elektrik enerjisi xüsusiyyətləri.

Bu təfərrüatların təmin edilməsi istehsalçının tətbiqi qiymətləndirməsini və uyğun maşın konfiqurasiyasını tövsiyə etməsini asanlaşdırır.

10. İsti ərimə kənar bantlama maşınları haqqında tez-tez verilən suallar

Q1. İsti ərimə kənar bantlama maşınının əsas məqsədi nədir?

Onun əsas məqsədi qızdırılan yapışqan və təzyiqdən istifadə edərək açıq panel kənarlarına kənar materialları yapışdırmaqdır. Proses mebel panellərinin görünüşünü yaxşılaşdırır və onların açıq qalan nüvələrini qorumağa kömək edir.

Q2. İsti ərimə kənar bantlama maşını hansı materialları emal edə bilər?

Maşın konfiqurasiyasından asılı olaraq, ümumi materiallara PVC, ABS, melamin və taxta örtük daxildir. Alıcılar, satın almadan əvvəl dəstəklənən materialın qalınlığını və genişliyini təsdiqləməlidirlər.

Q3. EVA və PUR isti ərimə yapışdırıcısı arasındakı fərq nədir?

EVA əsasən soyutma və bərkimə yolu ilə bir əlaqə yaradır, PUR isə nəmlə tetiklenen kimyəvi müalicə prosesindən keçir. PUR ümumiyyətlə düzgün quruduqdan sonra təkmilləşdirilmiş istilik və nəmə davamlılıq təklif edir, lakin uyğun avadanlıq və daha diqqətli işləmə tələb edir.

Q4. Niyə kənar bantlama bəzən boşalır?

Ümumi səbəblərə yanlış yapışan temperatur, kifayət qədər yapışqan örtüyü, çirklənmiş panel kənarları, uyğun olmayan materiallar və qeyri-adekvat təzyiq daxildir. Bu amillərin sistematik şəkildə yoxlanılması problemin mənbəyini müəyyən etməyə kömək edə bilər.

Q5. Bir maşın müxtəlif kənar bant qalınlığını idarə edə bilərmi?

Bir çox maşın müəyyən bir əməliyyat diapazonunda çoxlu kənar qalınlığını dəstəkləyir. Bununla belə, operatorlar materialları dəyişdirərkən qidalanma təlimatlarını, kəsmə vahidlərini və təzyiq parametrlərini tənzimləməli ola bilər.

Q6. İstehsalçılar görünən yapışqan xətlərini necə azalda bilərlər?

Onlar uyğun yapışan və haşiyə materiallarından istifadə etməli, ardıcıl yapışqan tətbiqini təmin etməli, temperatur və təzyiqi optimallaşdırmalı və maşının dəqiq hizalanmasını təmin etməlidir. Əldə edilə bilən görünüş həm də yapışqan formulundan və haşiyə quruluşundan asılıdır.

Q7. Avtomatik kənar bantlama maşını kiçik mebel fabrikləri üçün uyğundurmu?

Bəli, maşının gücü, ölçüsü, əməliyyat tələbləri və investisiya dəyəri emalatxananın istehsal ehtiyaclarına uyğun gələrsə. Kiçik istehsalçılar lazımsız avtomatlaşdırılmış funksiyaları almaq əvəzinə daha sadə konfiqurasiyadan faydalana bilər.

Q8. Kənar bantlama maşını nə qədər tez-tez təmizlənməlidir?

Əsas təmizləmə və yoxlama gündəlik işin bir hissəsi olmalıdır. Yapışqan sistem və digər komponentlər yapışqan növünə, maşın təlimatlarına və istehsal şərtlərinə uyğun olaraq təmizlənmə tələb edir.

Q9. İsti ərimə kənar bantlama maşını almadan əvvəl nəyi yoxlamalıyam?

Emal gücü, dəstəklənən panel ölçüləri, kənar material uyğunluğu, yapışqan sistemi, bitirmə funksiyaları, elektrik tələbləri, texniki xidmət ehtiyacları və satış sonrası dəstəyi nəzərdən keçirin. Mümkün olduqda, təmsil olunan iş parçalarının sınaqdan keçirilməsi də tövsiyə olunur.

Q10. İsti ərimə kənar bantlama maşını istehsal səmərəliliyini artıra bilərmi?

Bəli. Bir neçə kənar emal əməliyyatını birləşdirərək, uyğun şəkildə konfiqurasiya edilmiş maşın, hər bir əməliyyatı ayrıca yerinə yetirməklə müqayisədə əl ilə işləməni azalda, emal ardıcıllığını yaxşılaşdıra və istehsal müddətini qısalda bilər.

11. Yekun Fikirlər: Daha Effektiv Kənar Bantlama Prosesinin qurulması

İsti ərimə kənar bantlama maşını müasir mebel və ağac emalı istehsalında mühüm rol oynayır. Nəzarət olunan yapışdırıcı tətbiqi, dəqiq zolaq qidalandırması, sabit təzyiq və effektiv kəsməni birləşdirərək, istehsalçılara daha təmiz və daha ardıcıl panel kənarları istehsal etməyə kömək edir.

Bununla belə, yaxşı nəticələr uyğun avadanlığın seçilməsindən, yapışdırıcıların haşiyə materialları ilə uyğunlaşdırılmasından, düzgün emal şəraitinin saxlanmasından və müntəzəm texniki qulluq prosedurlarına riayət edilməsindən asılıdır.

İstehsal imkanlarını təkmilləşdirməyi planlaşdıran mebel istehsalçıları üçün ən effektiv yanaşma tək bir maşın spesifikasiyasına diqqət yetirməkdənsə, faktiki iş parçası tələblərini qiymətləndirməkdir. Uyğun konfiqurasiya istehsalın səmərəliliyini artıra, qarşısı alına bilən tullantıları azalda və daha ardıcıl hazır məhsul keyfiyyətini dəstəkləyə bilər.

Etibarlı Kenar Bantlama Maşın Həllini axtarırsınız?

Mebel istehsalı prosesinizi təkmilləşdirməyi və ya mövcud ağac emalı avadanlıqlarınızı təkmilləşdirməyi planlaşdırırsınız?

ƏlaqəRuian Jundingda Machinery Co., Ltd. tətbiq tələblərinizi, material spesifikasiyalarınızı və istehsal məqsədlərinizi müzakirə etmək. Komandamız biznesiniz üçün uyğun maşın həllərini araşdırmanıza kömək edə bilər.

Avadanlıq seçimləri haqqında daha çox öyrənmək və məhsul haqqında əlavə məlumat tələb etmək üçün bu gün bizimlə əlaqə saxlayın.

Bizimlə əlaqə saxlayın

Qeyd: Maşın konfiqurasiyaları, emal diapazonları, yapışqan uyğunluğu və istehsal performansı modelə görə dəyişir. Sifariş verməzdən əvvəl həmişə texniki xüsusiyyətləri avadanlıq və yapışqan istehsalçıları ilə təsdiqləyin.

Əlaqədar Xəbərlər
Mənə bir mesaj buraxın
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti
Rədd edinQəbul edin